粉末涂层厚度怎么测?涂层测厚仪能否直接检测?
粉末喷涂工艺在金属门窗、护栏、机械设备外壳等产品的防护和装饰上经常使用,如果粉末涂层太薄会影响遮盖效果和耐腐蚀性能,粉末太厚又会增加粉末消耗,还可能导致工件外观尺寸超标无法正常装配。刚喷上去未固化的粉末需要用专用粉末测厚梳或非接触式超声波粉末测厚设备检测;常规涂层测厚仪主要用于测量固化后的粉末涂层,不需要切开涂层,将探头按压在涂层表面就能直接读取涂层厚度。
一、不同材料表面的粉末涂层用什么方法测?
1、钢铁表面粉末涂层:磁感应法
钢制护栏、铁质机柜、机械设备外壳这类铁磁性金属表面的粉末喷涂膜厚可以使用磁感应原理涂层测厚仪检测。涂层测厚仪探头内有一个线圈或磁芯,通电后产生磁场,可以和钢铁等铁磁性金属基体形成磁回路,涂层越厚磁通量越小,探头线圈的电感也会发生变化,根据这个电信号变化计算出涂层厚度。
2、铝合金表面粉末涂层:电涡流法
电涡流涂层测厚仪能够测量铝型材、铝合金门窗以及各种非铁磁性金属设备外壳表面的粉末涂层厚度。铝、锌、铜、钛等金属不具有铁磁性,但是能够导电,涂层测厚仪探头内线圈通电后产生的交变磁场会在导电金属中感生电涡流,涂层越厚电涡流就越弱,通过信号变化测量非导电涂层厚度。
目前市场上有很多涂层测厚仪同时具备磁感应和电涡流测量,可以检测铁、铝等铁磁性和非铁磁性金属上的涂层,并自动识别基材。例如林上LS227涂层测厚仪,可搭配8款探头使用,适用不同基材和检测场景。
3、塑料、木材表面的粉末涂层能测吗?
普通磁感应和电涡流涂层测厚仪无法测量塑料、木材等非金属基材表面粉末涂层的厚度,检测非金属基材表面涂层厚度可以使用专业的超声波测厚仪,例如林上LS216超声波测厚仪。
二、粉末涂层厚度一般是多少?有哪些检测标准?
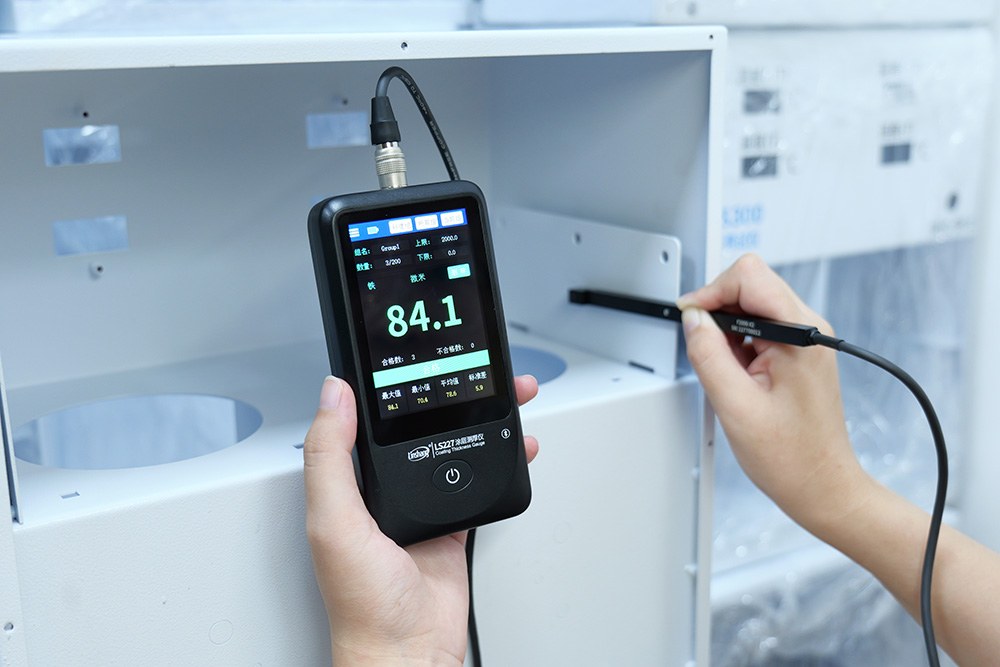
不同粉末配方、使用环境、工艺和客户要求有区别,JG/T 326-2011《平开玻璃门用五金件》对拉手覆盖层厚度要求聚酯粉末喷涂涂层厚度应在45~100μm之间。
建筑铝型材粉末涂层厚度可以参考GB/T 5237.4-2017《铝合金建筑型材 第4部分:喷粉型材》要求,装饰面上的粉末涂层局部厚度不小于40μm,平均膜厚建议控制在60~120μm之间。由于型材横截面形状的复杂性,某些铝型材内角、凹槽等表面喷涂厚度允许低于规定值。如果对膜厚有特殊要求供需双方可协定后在订货单或合同中注明。
在实际应用中,即使同样是钢制件喷涂,对粉末涂层厚度要求也不同。上海市松江区方塔中医医院办公家具采购项目招标文件中,要求冷轧钢板货架表面涂膜厚度50~70μm;陕西省政府采购网公布的空港新城晋公庙中学教育教学设施设备采购项目中,要求田径跨栏钢架粉末喷涂涂层厚度70~80μm。
三、如何使用LS227涂层测厚仪检测粉末涂层厚度?
林上LS227采用分体式设计,由3.5英寸触摸屏主机和可更换数字探头组成,可以根据不同金属基材、不同工件形状和粉末涂层厚度选择适合的探头。
| 检测对象 | 建议搭配探头 |
| 常规钢板、铝板、机柜表面 | FNF2000-X0铁铝两用直探头 |
| 铜铝小零件、薄铝件 | NF1600-X0非铁基探头 |
| 铁金属小零件、薄钢板 | F600-X0铁基探头 |
| 带孔洞、狭缝的喷塑零件 | FNF2000-X1直角探头 |
| 钢管内壁、深槽 | F2000-X2长杆探头 |
| 铝管内壁、深槽 | NF2000-X2长杆探头 |
粉末喷涂厚度检测实验:铝合金窗框不同位置涂层厚度是否符合标准?
检测仪器:LS227搭配FNF2000-X1探头
检测样品:完成喷粉固化的铝合金窗框
检测要求:按照GB/T 5237.4-2017规定装饰面最小局部膜厚不小于40μm,平均膜厚建议控制在60~120μm之间(仅作实验案例,不代表统一标准)。
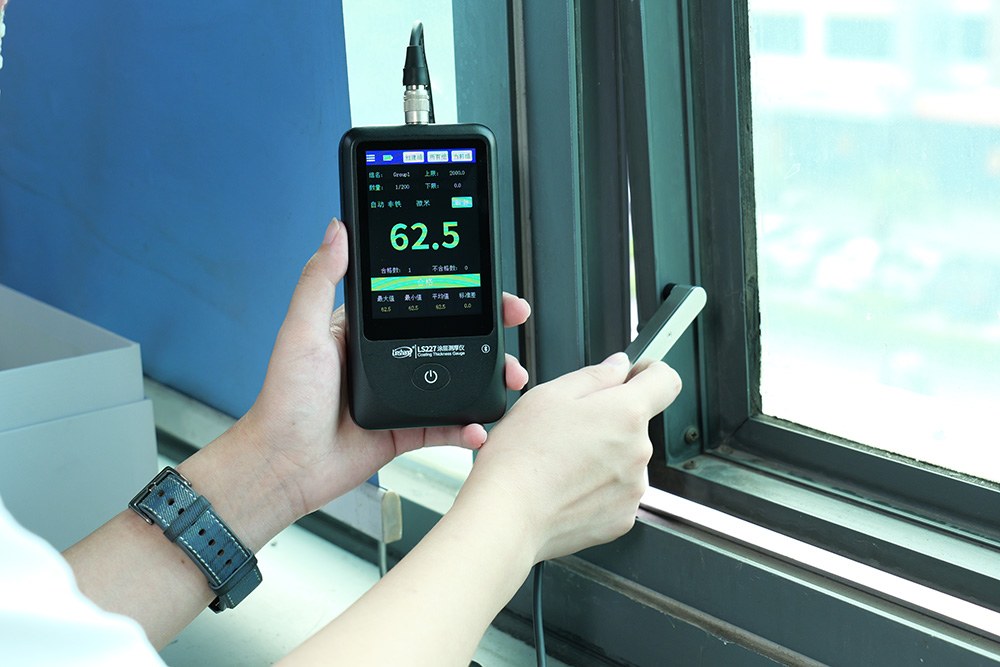
测点布置:窗框不同位置选择A1、A2、A3、A4、A5、A6、A7七个区域,每个区域测量3次,记录下各区域的局部平均厚度。
操作要求:连接好主机和探头,将探头垂直按压在待测表面,仪器屏幕上就会显示该位置涂层厚度测量数据。
数据记录表:
| 检测区域 | 第一次测量(μm) | 第二次测量(μm) | 第三次测量(μm) | 局部平均厚度(μm) |
| A1 | 73.6 | 71.8 | 75.1 | 73.5 |
| A2 | 68.3 | 70.1 | 69.6 | 69.3 |
| A3 | 64.8 | 62.5 | 66.1 | 64.5 |
| A4 | 81.4 | 78.9 | 80.2 | 80.2 |
| A5 | 71.7 | 74.5 | 72.4 | 72.9 |
| A6 | 86.2 | 82.7 | 84.9 | 84.6 |
| A7 | 76.8 | 74.6 | 79.2 | 76.9 |
根据测量结果这个铝合金窗框粉末涂层最小局部厚度64.5μm,最大局部厚度84.6μm,平均厚度约74.56μm,不同位置涂层厚度不一致,但均符合GB/T 5237.4-2017规定的检测要求。
四、FAQ客户常见问题
1、为什么粉末涂层厚度测量结果不准确?
可能是探头没有垂直按压在待测表面,特别是弯曲表面或复杂结构很考验操作手法,这种情况下对于适配机架的探头,可以考虑搭配机架测量,消除人为因素带来的测量波动;还有可能是选择了错误的探头,例如用非铁基探头测量钢材上的粉末涂层厚度;或者测量前没有在未涂镀的工件上进行调零等。
2、同一个喷涂工件不同位置测量出来的数据不同,正常吗?
粉末喷涂后,不同位置的厚度存在差异是比较常见的,喷枪距离、喷涂角度、静电场分布以及工件结构都会影响粉末附着量。只要测量结果符合产品技术规范要求即可,不一定要每个位置厚度完全一样。
3、如果铝合金表面先做了阳极氧化,再进行粉末喷涂,LS227测的是哪一层?
LS227涂层测厚仪测量铝合金表面涂层厚度采用的是涡流法,检测的是金属基材上非导电覆盖层的总厚度。所以铝合金表面同时存在阳极氧化膜和粉末涂层,仪器是无法直接区分两层各自的厚度的。如果需要单独测量粉末涂层的厚度,可以在喷粉前后相同位置分别测量并计算差值,或者考虑使用其它检测方法。
- 下一篇:什么是磁感应涂层测厚法?
- 林上科技太阳膜测试仪厂家的发展历程 2014-10-29
- 隔热膜知识知多少 2012-06-25
- 新手太阳膜卖家对太阳膜测试仪的误解 2014-08-21
- 林上科技祝大家中秋、国庆长假愉快 2012-10-01
- 林上科技LS系列透光率仪,太阳膜测试仪器选购指南 2010-09-01
- 林上推出新产品LS126紫外线照度计 2012-08-02